


Fornos de recozimento da liga de alumínio da série ZKL
Cat:Furno industrial
Furno de recozimento da liga de alumínio da série ZKL é um equipamento avança...
Veja detalhes


O desgaste da rosca é uma das falhas mais dispendiosas e confusas na fixação industrial. Ele pode travar uma porca em um parafuso de máquina com tanta força que o fixador se rompe antes que a junta se separe. A chave para evitar esta condição não é uma única cobertura mágica; é a combinação do ajuste correto da rosca e da combinação deliberada de dureza entre a porca e o parafuso da máquina. Quando esses dois fatores são controlados em conjunto, o desgaste pode ser evitado antes mesmo de começar.
O desgaste da rosca, também chamado de soldagem a frio ou gripagem, ocorre quando duas superfícies metálicas roscadas deslizam uma contra a outra sob alta pressão. Microsoldas localizadas se formam em pontos altos e depois se rompem, deixando material áspero e rasgado. Cada ciclo cria novas superfícies expostas que soldam novamente e o processo acelera rapidamente.
Aços inoxidáveis austeníticos como 304 e 316 são especialmente propensos a escoriações porque seus filmes de óxido são finos e seu comportamento de endurecimento cria partículas de desgaste duras e abrasivas. No entanto, o alumínio, o titânio e até mesmo o aço carbono revestido podem escoriar sob forte pressão de contato.
A irritação é mais provável quando:
O ajuste da rosca define a quantidade de folga ou interferência entre as roscas correspondentes. Nos fixadores da série em polegadas, as classes 1A/1B, 2A/2B e 3A/3B descrevem o aumento da estanqueidade. Em fixadores métricos, pares de tolerância comuns como 6g/6H e 6e/6H fornecem controle semelhante sobre o engate.
O ajuste é importante porque controla como a carga é distribuída entre os threads engajados. Um ajuste correto distribui a carga de fixação por uma hélice longa e reduz a pressão local. Um ajuste muito frouxo permite que a carga se concentre nas primeiras roscas. Um ajuste muito apertado aumenta o atrito e pode reter contaminação, e ambas as condições aumentam o risco de escoriações.
| Aula de ajuste | Descrição | Uso típico |
|---|---|---|
| 1A/1B | Ajuste de folga solto | Montagem rápida com roscas chapeadas ou ligeiramente danificadas |
| 2A/2B | Ajuste normal | Conjuntos gerais de parafusos e porcas de máquina |
| 3A/3B | Ajuste justo | Juntas de precisão com torque e lubrificação controlados |
Durante o projeto, verifique o diâmetro primitivo efetivo em vez de confiar apenas no diâmetro maior. É aqui que a folga e a interferência realmente aparecem, e onde a prevenção de escoriações é ganha ou perdida.
A correspondência de dureza é frequentemente mal compreendida. Corresponder não significa tornar a porca e o parafuso de máquina idênticos. A dureza idêntica em aço inoxidável austenítico idêntico aumenta o risco de escoriações porque ambas as superfícies se deformam, endurecem e rasgam da mesma maneira. A abordagem mais confiável é um diferencial de dureza controlado.
Uma superfície pode ser intencionalmente mais dura que a outra, de modo que o movimento relativo é acomodado por polimento em vez de microssoldagem. Em montagens de aço inoxidável, uma rosca externa mais dura no parafuso da máquina combinada com uma rosca interna recozida ou mais macia na porca pode evitar escoriações. Contudo, o diferencial deve ser controlado; uma diferença extrema pode se transformar em corte abrasivo em vez de engate suave.
A correspondência correta de dureza não envolve dureza igual. Trata-se de uma relação intencional que impede que as duas superfícies roscadas se soldem.
A seleção da porca certa faz parte desta decisão, porque a condição do material da porca, o comprimento da rosca e a distribuição da dureza determinam como a carga é compartilhada com o parafuso de máquina.
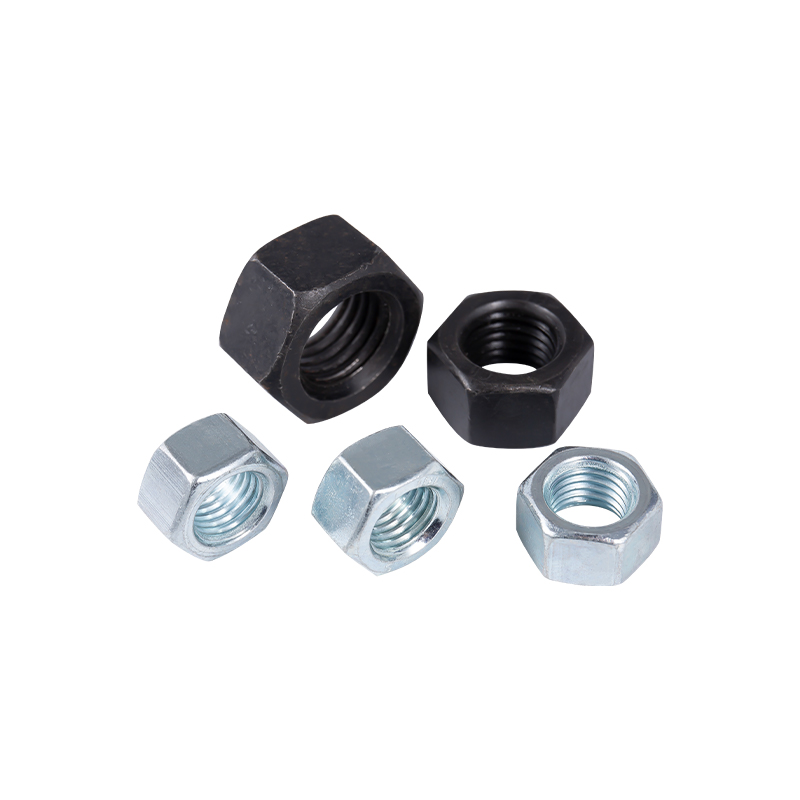 Flange e porcas de fixação para fixação resistente a vibrações Esta seleção abrange tipos de porcas comuns, flangeadas e autotravantes. O design do flange adiciona área de contato e estabilidade, enquanto as versões anti-afrouxamento ajudam a evitar o afrouxamento da rosca sob vibração ou mudanças térmicas. Ver Produto →
O emparelhamento de materiais também pode impedir a irritação. Quando um parafuso de máquina é feito de aço inoxidável, uma porca feita de bronze silício ou aço carbono revestido reduzirá a adesão. Mas em muitos produtos industriais, as escolhas de materiais são determinadas pelos requisitos de corrosão, de modo que o acabamento superficial e os revestimentos tornam-se a defesa prática.
A rugosidade e a limpeza da superfície são críticas. Fios lisos têm menor atrito, mas superfícies muito lisas podem promover adesão. Evite desenhar compostos, areia, partículas metálicas e umidade dentro dos conjuntos roscados. Esses contaminantes criam pontos de pressão locais e aceleram a microssoldagem.
| Material da porca | Material do parafuso | Tendência irritante | Abordagem Prática |
|---|---|---|---|
| Aço inoxidável | Aço inoxidável | Alto | Use lubrificante e diferencial de dureza controlado |
| Aço carbono | Aço inoxidável | Moderado | O revestimento de zinco ou níquel reduz a adesão |
| Bronze de silício | Aço inoxidável | Baixo | Bom para desmontagem e serviço marítimo |
O tratamento térmico é a maneira mais direta de controlar a dureza tanto em porcas quanto em parafusos de máquina. Os fixadores de aço carbono de alta resistência são temperados e revenidos para atender a uma faixa de dureza especificada. Os parafusos de máquina de aço inoxidável podem ser trabalhados a frio ou recozidos em solução para criar a relação de dureza necessária para o desempenho anti-gripagem.
Como a correspondência de dureza exige precisão, o processo de tratamento térmico deve ser consistente em todas as execuções de produção. Fornos modernos com atmosfera controlada e uniformidade de temperatura permitem que os fabricantes atinjam janelas estreitas de dureza, em vez de simplesmente aquecer os fixadores até que pareçam suficientemente duros. Para entender como essas decisões de processo afetam as peças metálicas acabadas, consulte este guia em otimizando o tratamento térmico industrial .
Parafusos de máquina hexagonais internos com cabeça cilíndrica são frequentemente escolhidos em montagens de precisão porque sua geometria de acionamento permite aplicação de torque controlada e melhor comportamento de assentamento.
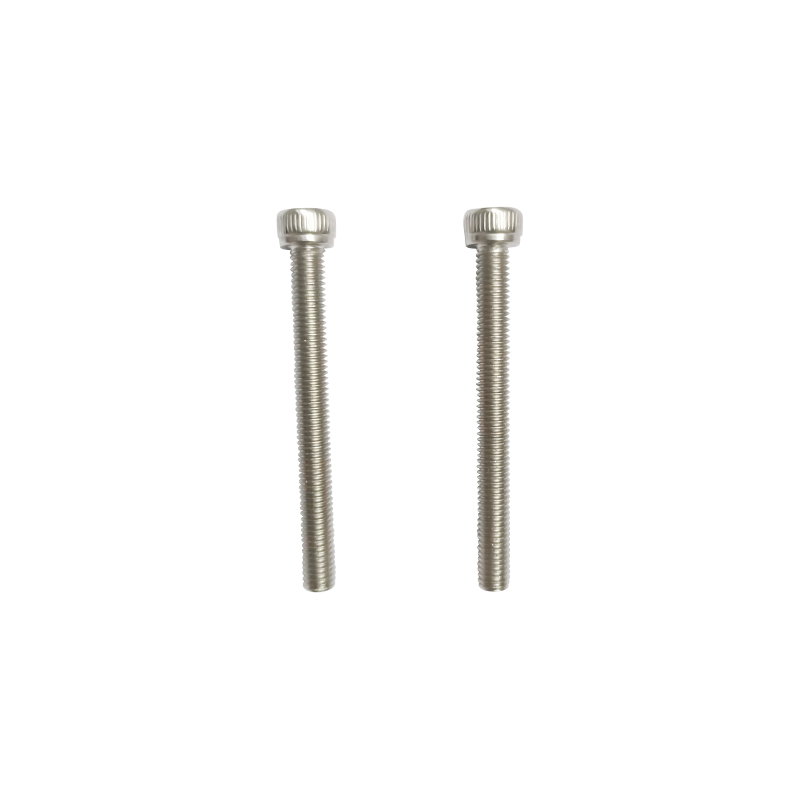 Parafuso de máquina com cabeça de tampa de soquete M4-0.7×8 SUS304 Este parafuso de precisão em aço inoxidável com acionamento sextavado interno permite a aplicação de torque controlado em espaços confinados. Seu acabamento brilhante e design de rosca completa são adequados para montagens de precisão onde o comportamento do assentamento e a resistência à corrosão são importantes. Ver Produto →
Mesmo com o ajuste e a dureza corretos, o método de montagem decide se o desgaste realmente ocorre. A causa mais comum de emperramento repentino não é um erro de projeto; é um processo de montagem que gera muito atrito muito rapidamente.
A velocidade de montagem é um gatilho conhecido. A rotação rápida gera mais calor local e causa adesão mais severa. A desaceleração dá aos pontos de contato menos energia para soldar e dá ao lubrificante tempo para permanecer na zona da rosca.
Comece com o padrão de linha e a classe de ajuste. Confirme o diâmetro efetivo com medidores de rosca apropriados. A seguir, defina os requisitos de material e dureza. Por fim, adicione o tratamento de superfície ou lubrificante adequado ao ambiente de serviço.
Se a junta for de aço inoxidável e precisar ser desmontada posteriormente, use antigripante à base de níquel e evite compostos à base de cobre, que podem causar corrosão galvânica no aço inoxidável. Para equipamentos vibratórios, considere porcas flangeadas ou contraporcas, pois elas alteram o caminho da carga e reduzem o micromovimento que se transforma em atrito. Um orientação mais ampla para seleção de fixadores pode ajudá-lo a equilibrar essas escolhas com custo e disponibilidade.
Não. O ajuste correto da rosca reduz a pressão de contato local e melhora a distribuição da carga, mas não elimina a necessidade de controle de dureza, preparação de superfície e lubrificação. A prevenção de escoriações requer uma combinação de controles de projeto e montagem.
Na maioria dos projetos anti-gripagem, é utilizado um diferencial de dureza controlado. Uma rosca externa mais dura com uma rosca interna mais macia é comum, mas o inverso também pode funcionar se os materiais, revestimentos de superfície e lubrificantes forem selecionados cuidadosamente. O segredo é evitar superfícies macias idênticas da mesma família de ligas.
Não. O desgaste também ocorre com alumínio, titânio e outros metais dúcteis. O aço inoxidável é o exemplo industrial mais comum devido ao seu amplo uso, comportamento de endurecimento e filme fino de óxido.
O antigripante à base de níquel é frequentemente recomendado para montagens de aço inoxidável. Os compostos à base de cobre devem ser evitados porque o cobre pode promover corrosão galvânica em juntas roscadas de aço inoxidável.
A prevenção de desgaste na rosca começa com o projeto e não com a manutenção. Um ajuste de rosca cuidadosamente selecionado distribui a carga, uma relação de dureza controlada evita a soldagem a frio e uma montagem disciplinada mantém as duas superfícies separadas por tempo suficiente para assentar o fixador. Quando esses princípios funcionam juntos, a porca e o parafuso de máquina fazem o que foram projetados para fazer: fixar a junta sem se tornarem uma só peça.
Fabricantes com experiência em tratamento térmico e produção de fixadores, como a Jiaxing Zhongke Metal Technology Co., Ltd., estão em uma posição forte para apoiar essas decisões com controle de processo que vai desde o forno até a rosca acabada.

Furno de recozimento da liga de alumínio da série ZKL é um equipamento avança...
Veja detalhes
ZKL Series 650 ℃ O forno de nitrafiagem líquido é adequado para o tratamento ...
Veja detalhes
O forno de nitra de gás do tipo Gás do tipo ZKL Series 650 é especialmente pr...
Veja detalhes
A série RJ2 650 ℃ O forno de temperamento do poço é adequado para o tratament...
Veja detalhes
Os recursos de design dos parafusos de auto-rebitulação de ponto de cabeça de...
Veja detalhes
Os parafusos da máquina de contra -escala são amplamente utilizados em máquin...
Veja detalhes+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
2155, Shuanglong Road, distrito de Nanhu, Jia Xing City, província de Zhejiang
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Todos os direitos reservados.Fornecedor de fixadores personalizados de aço inoxidável de alta resistência


